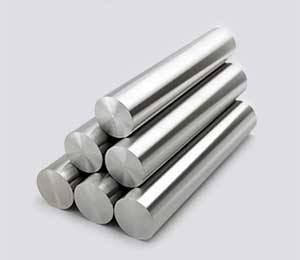
铝棒挤压生产中废品率偏高,是不少加工企业面临的现实难题。废品一多,原料成本、能耗成本、人工成本都会跟着往上走,交付周期也容易被打乱。很多时候,问题并非出在设备本身,而是工艺参数、模具状态、操作规范和质量控制之间没有形成稳定的配合。把铝棒挤压废品率降下来,靠的不是某一个绝招,而是一整套围绕材料、模具、温度、速度和管理的系统方法。
铝棒挤压的基本过程,是把加热到一定温度的铝棒放入挤压筒,通过挤压杆施加压力,使金属在模具孔中发生塑性变形,最终形成所需截面形状的型材。这个过程看似简单,实际上涉及金属流动、摩擦、传热、相变和模具受力等多个因素。任何一个环节出现波动,都可能反映到最终产品上,形成裂纹、气泡、尺寸超差、表面划伤、组织性能不合格等废品。因此,降低废品率的第一步,是承认废品不是单一原因造成的,而是系统问题的外在表现。
废品率居高不下,首先要从铝棒本身找原因。铝棒的质量直接决定挤压过程的稳定性。如果铝棒内部存在缩孔、疏松、夹渣、气孔或成分偏析,挤压时金属流动就会不均匀,容易在型材表面或内部形成缺陷。有些企业为了压低原料成本,采购了成分控制不严的铝棒,结果在挤压时频繁出现裂纹和性能不达标,反而造成更大损失。合理的做法是,根据产品用途和挤压工艺要求,明确铝棒的合金牌号、化学成分范围、铸锭组织要求和表面质量要求。对进厂铝棒进行抽检,必要时进行低倍组织检查或超声波探伤,避免有严重内部缺陷的铝棒进入生产线。同时,铝棒在加热前应保持表面清洁,避免油污、灰尘和水分带入挤压筒,这些杂质在高温高压下会形成气泡或夹杂。
铝棒加热和挤压温度的控制,是影响废品率的关键环节。温度偏低,金属变形抗力大,挤压困难,容易造成闷车、表面撕裂或模具损坏;温度偏高,金属容易过烧,晶粒粗大,力学性能下降,表面也容易出现麻点和裂纹。不同合金牌号有不同的合理挤压温度区间,不能凭经验一概而论。企业应结合设备能力、模具结构和产品截面,制定明确的加热温度和挤压速度工艺卡。加热炉应定期校验温度均匀性,避免铝棒局部过热或加热不足。挤压筒温度、模具温度和盛锭筒温度也要协调控制,使金属在进入模具时处于最佳塑性状态。温度控制稳定了,金属流动就会更均匀,废品自然减少。
模具是铝棒挤压的心脏。模具设计不合理、制造精度不够或使用维护不当,都会直接导致废品。比如,分流孔布局不对称,会造成金属流速不均,型材出现弯曲、扭拧或尺寸超差;工作带长度不匹配,会造成局部流速过快或过慢,表面出现条纹或裂纹;模具表面粗糙或有毛刺,会划伤型材表面。降低废品率,必须把模具管理做细。新模具上线前要进行充分试模,确认流速、尺寸和表面质量满足要求。生产过程中要建立模具使用档案,记录每个模具的挤压次数、维修情况和对应产品质量。模具达到一定使用次数后,应及时氮化或重新抛光,不能等到出现明显废品才停机处理。对于复杂截面型材,还可以采用有限元模拟分析金属流动,优化分流孔和工作带设计,从源头减少废品风险。
挤压速度和操作规范同样重要。有些操作人员为了提高产量,盲目加快挤压速度,结果金属流动紊乱,型材表面出现裂纹、麻面或尺寸波动。合理的挤压速度应根据合金、截面形状、模具结构和设备能力综合确定。在开始挤压阶段,速度可以适当放慢,待金属流动稳定后再逐步提升。如果发现压力异常升高、表面质量变差或型材出口温度过高,应及时降速检查,而不是硬着头皮继续生产。此外,挤压筒清理、模具更换、牵引和冷却等辅助操作也要规范。比如,挤压筒内残留的旧金属如果没有清理干净,会混入新料中形成夹杂;牵引速度与挤压速度不匹配,会造成型材拉伸过度或弯曲;冷却方式不当,会导致型材淬火效果不均,出现性能废品。
质量控制不能只靠事后检验,而应贯穿生产全过程。很多企业习惯在挤压结束后集中检查,发现废品再挑出来,这种做法虽然能防止不合格品流出,但废品已经产生,成本已经发生。更有效的方式是把质量控制前移。在铝棒加热环节,检查温度和表面质量;在挤压过程中,监测压力、速度和出口温度;在型材出口后,及时检查表面、尺寸和弯曲度。一旦发现异常趋势,立即调整工艺参数,把问题消灭在萌芽状态。对于批量生产的产品,可以建立首件检验制度,每批次前几支型材进行严格检查,确认合格后再连续生产。同时,利用统计过程控制方法,记录关键质量特性的波动情况,分析废品产生的规律,找出主要影响因素,持续改进。
设备维护和人员培训也是不可忽视的方面。挤压机、加热炉、牵引机、淬火装置等设备如果长期缺乏维护,精度下降,必然影响产品质量。比如,挤压杆与挤压筒不同心,会造成金属流动偏心;加热炉温控失灵,会导致铝棒温度波动;牵引机速度不稳,会造成型材尺寸变化。企业应建立定期维护保养制度,对关键设备进行点检和校准。人员方面,操作工、模具工和质检员的技术水平直接影响废品率。应通过培训让操作人员理解挤压工艺原理,掌握异常判断和调整方法,而不是只会按按钮。模具工要懂得模具维护和修模技巧,质检员要熟悉产品标准和不合格品判定规则。当每个人都清楚自己的操作对最终质量的影响时,废品率下降就有了基础。
在实际生产中,降低废品率往往需要跨部门协作。技术部门负责制定工艺和模具方案,生产部门负责执行和反馈,质量部门负责监督和分析,采购部门负责把好原料关。如果各部门各管一段,信息不流通,问题就容易反复出现。可以建立废品分析例会制度,定期汇总废品类型、数量和原因,由技术、生产、质量人员共同讨论改进措施。对于重复出现的废品问题,成立专项小组攻关,明确责任人和完成时间。通过持续改进,把废品率从一个居高不下的数字,逐步降到合理水平。
值得注意的是,降低废品率不等于一味追求零废品。在工业生产中,完全消除废品既不现实,也不经济。企业应根据产品要求和成本结构,设定合理的废品率目标,把重点放在减少系统性废品和重复性废品上。比如,因模具设计缺陷造成的批量废品,应通过优化设计解决;因操作失误造成的偶发废品,应通过培训和标准化作业减少;因原料波动造成的废品,应通过供应商管理和进厂检验控制。这样有重点地推进,效果往往比全面铺开更好。
从长远看,铝棒挤压废品率的下降,带来的不仅是直接成本节约,还有交付能力、客户信任和市场竞争力的提升。当生产线稳定运行时,排产更容易,库存更可控,员工士气也更高。相反,如果废品率长期偏高,企业就会陷入救火式管理,今天修模具,明天调参数,后天处理客户投诉,难以形成良性循环。因此,把废品率作为一项关键指标来抓,本质上是在提升企业的整体管理水平。
总之,用好铝棒挤压,把废品率大幅降下来,需要从铝棒质量、温度控制、模具管理、挤压速度、操作规范、质量控制和设备维护等多个方面入手,形成一套适合自身产品和设备的工艺体系。没有一劳永逸的办法,只有持续观察、分析和改进。当每一个环节都做到稳定可控,废品率自然会下降,企业的效益也会随之提升。