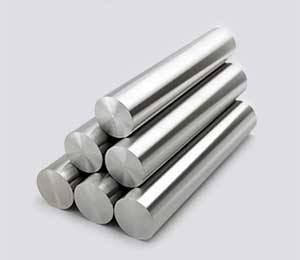
在建筑、交通、电子和日常消费品领域,铝型材的身影无处不在。从一扇门窗的边框,到一部手机的机身,再到一列高铁的车体,这些表面光洁、尺寸精确的铝制品,最初不过是一根根粗壮的圆柱形铝棒。把铝棒变成符合各种复杂要求的型材,中间要经过加热、挤压、淬火、矫直、切割、表面处理等多道工序。任何一道工序出现微小偏差,最终产品的强度、精度或耐腐蚀性都可能大打折扣。因此,真正稳定的质量,不是靠最后一道检验筛出来的,而是从铝棒入厂那一刻起,就一步步把控出来的。
一、铝棒的质量是源头
很多人以为挤压成型是决定型材质量的关键,但实际上,如果铝棒本身成分不均、内部有气孔或夹渣,再好的挤压机也做不出好产品。铝棒通常由铝锭熔炼后铸造而成,不同牌号的铝合金需要精确控制硅、镁、铜、锌等元素的配比。比如6063铝合金,镁和硅的比例直接影响后续的时效硬化效果。如果镁含量偏低,型材的强度就上不去;如果硅过量,又容易在表面形成暗色斑点。
专业工厂会在铸造环节就引入光谱分析,每一炉铝水都要取样检测,确保化学成分落在标准范围内。同时,铸造过程中要控制冷却速度,避免产生粗大的晶粒或缩松。铸好的铝棒还要经过均匀化退火,让内部组织更一致,消除内应力。之后,铝棒被锯切成定尺长度,再进行表面剥皮或车皮,去掉氧化层和表面缺陷。有些高端应用还会对铝棒进行超声波探伤,确认内部没有裂纹或夹杂。只有这些环节都达标,铝棒才能进入挤压车间。可以说,一根合格的铝棒,已经为最终型材贡献了一半的质量稳定性。
二、挤压是塑形的关键
挤压是将铝棒加热到一定温度后,放入挤压机的盛锭筒中,通过模具孔挤出所需截面形状的过程。这个环节对温度、速度和模具状态非常敏感。铝棒加热温度一般在450到500摄氏度之间。温度太低,金属流动性差,挤出的型材表面会出现条纹或裂纹;温度太高,又容易产生过热组织,降低力学性能。因此,现代挤压机都配有闭环温控系统,实时监测铝棒和模具的温度,并自动调整加热功率。
模具是挤压的心脏。模具的设计、加工和保养直接决定型材的尺寸精度和表面光洁度。一套新模具上线前,要经过模拟软件分析金属流动是否均匀,避免出现流速不均导致型材扭曲或厚度偏差。挤压过程中,模具工作带的长短、入口圆角的大小,都会影响金属的流动阻力。操作人员需要根据型材的壁厚和形状,合理调整挤压速度。速度过快,型材出口温度会骤升,容易产生热裂;速度过慢,又影响效率且可能造成冷隔。
此外,挤压筒和垫片的清洁也很重要。残留的氧化皮或旧金属会混入新料中,形成夹杂缺陷。每次换模或换合金时,都要彻底清理。挤出的型材经过牵引机拉直,然后根据需要的长度进行在线切割。此时型材温度仍然很高,不能直接用手触摸,但经验丰富的工人会观察其出口状态,一旦发现表面粗糙、尺寸波动或弯曲,立即调整参数或停机检查。
三、淬火与时效决定力学性能
许多铝合金型材,尤其是6000系合金,可以通过淬火和时效获得较高的强度。挤压出口处的温度通常在500摄氏度以上,这正好为在线淬火提供了条件。淬火方式有风冷、水雾冷和喷水冷等,选择哪种取决于型材的壁厚和合金成分。风冷冷却速度较慢,适合薄壁或对变形要求高的型材;水冷冷却速度快,能获得更高的过饱和固溶度,但容易引起型材弯曲或扭拧。如果淬火不足,后续时效强化的效果就会大打折扣,型材的屈服强度可能只有标准值的一半。
淬火之后,型材需要在一定温度下保温一段时间,让强化相均匀析出,这就是时效处理。常见的时效制度是175摄氏度保温8小时左右。温度过高或时间过长,会形成粗大的析出相,导致过时效,强度反而下降;温度过低或时间不足,则强化不充分。专业工厂会定期用硬度计抽检时效后的型材,或者直接切取试样做拉伸试验,确保抗拉强度和延伸率达标。对于有严格要求的建筑幕墙型材,还要做韦氏硬度现场测试,每批都不放过。
四、矫直与切割影响尺寸精度
挤压并淬火后的型材往往有轻微的弯曲或扭拧,需要通过矫直机进行矫正。矫直有拉伸矫直和辊式矫直两种。拉伸矫直对型材施加拉力,使其产生微小塑性变形,从而消除弯曲。拉伸率一般控制在1%到3%之间。拉伸率太小,矫直效果不明显;拉伸率太大,又会造成型材尺寸变小或产生新的内应力。辊式矫直则通过多组辊子反复弯曲型材,适合较长或形状复杂的型材。无论哪种方式,操作员都要根据型材的断面形状和长度调整参数,不能一概而论。
矫直后的型材按订单长度切割。切割锯片的锋利度、进给速度和冷却润滑都会影响切口质量。如果锯片钝了,切口会出现毛刺或变形,甚至烧伤端面。切割长度公差通常要求控制在正负1毫米以内,对于精密装配用途,甚至要求正负0.5毫米。切割好的型材要整齐码放在专用料架上,避免相互磕碰。有些工厂会在这里进行第一次尺寸抽检,用卡尺和塞尺测量关键部位的壁厚和角度,发现问题及时追溯前面的工序。
五、表面处理提升耐候与美观
工业型材可能只需要阳极氧化或简单的铬化处理,而建筑门窗型材通常要经过阳极氧化、电泳涂装或粉末喷涂。表面处理不只是为了好看,更重要的是提供耐腐蚀和耐候保护。以阳极氧化为例,把型材放在硫酸电解液中通电,表面会生成一层致密的氧化铝膜。这层膜的厚度、硬度和封孔质量,直接决定型材在户外能用多少年。如果氧化膜太薄或封孔不彻底,几年后就会出现白斑或腐蚀坑。
粉末喷涂则要经过前处理、烘干、喷粉和固化。前处理包括脱脂、碱蚀、中和等步骤,每一步的药液浓度、温度和时间都要严格控制。喷粉房的洁净度、喷枪电压和出粉量,会影响涂层厚度和附着力。固化炉的温度曲线必须与粉末厂家提供的参数一致,否则涂层可能发黄、起泡或硬度不足。很多质量事故都出在表面处理环节,因为这里涉及化学和高温,变量多且不易察觉。所以正规工厂会每两小时检测一次膜厚和色差,并做冲击试验和盐雾试验,确保批次一致性。
六、全流程数据追溯让质量更稳定
从铝棒到型材,要经过几十个控制点。如果只靠人工记忆和纸质记录,很容易出现漏检或混批。现在越来越多企业采用制造执行系统,给每根铝棒分配一个唯一编号,记录它的化学成分、铸造参数、挤压机台、模具编号、淬火时效曲线、表面处理批次。一旦客户反馈某批型材有问题,技术人员可以在几分钟内调出全部生产数据,判断是哪个环节出了偏差。这种全流程追溯不仅加快了问题处理速度,更重要的是形成了闭环改进。比如发现某个模具挤压的型材经常出现尺寸超差,就可以提前修模或更换;发现某批铝棒的镁含量偏低,就可以调整时效制度来补偿。
同时,统计过程控制也被广泛用于关键参数。比如挤压出口温度、淬火冷却速率、时效炉温度,都设定上下控制限。一旦数据出现异常趋势,即使还没有超出规格,操作员也会收到预警并检查设备。这种预防性的质量控制,比事后检验更能保证稳定性。
七、人的因素与标准化作业
再好的设备和系统,也离不开人。一个有经验的挤压工,能从型材出口的声音和表面光泽判断出温度是否合适;一个细心的时效工,会记得不同壁厚型材的保温时间差异。但经验不能只留在个别人脑子里,必须转化为标准作业指导书。每个岗位都要明确:开机前检查什么,运行中记录什么,异常时如何处置。新员工要经过培训和考核才能上岗。定期组织质量分析会,把客户投诉和内部报废案例拿出来复盘,找出根本原因并修改操作规程。只有把标准变成习惯,习惯变成文化,全流程的质量把控才能真正落地。
从一根铝棒到一根成品型材,看似简单的物理变形,背后却是材料学、机械工程、热力学和化学的综合应用。质量更稳定,不是一句口号,而是每个环节都多走一步、多测一次、多记一笔的结果。当客户拿到表面平整、尺寸精确、性能可靠的铝型材时,他们看到的只是成品,而制造者知道,这份可靠来自从源头到终端的每一分坚持。