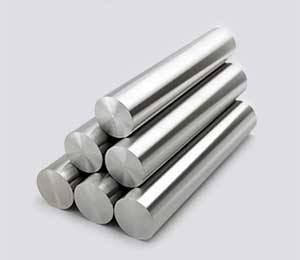
2系铝棒铸造时热裂倾向大要注意
在铝合金铸造领域,2系铝合金以其高强度、良好的耐热性能以及出色的切削加工性,广泛应用于航空航天、精密机械和高端装备制造。然而,在实际生产过程中,2系铝棒的铸造环节却始终面临一个严峻挑战——热裂倾向大。这种缺陷一旦出现,不仅导致铸锭报废,还会严重影响后续的挤压、锻造等加工工序,甚至造成整个生产线的停滞。因此,深入理解2系铝棒热裂产生的机理,掌握有效的控制措施,是每一位铸造工程师必须重视的课题。
一 揭开热裂的面纱 理解2系铝的凝固特性
要解决热裂问题,首先要明白什么是热裂。简单来说,热裂是金属在凝固过程中,因收缩受阻而发生在固液共存区内的一种高温裂纹。它通常沿晶界扩展,裂纹表面氧化严重,呈暗色或黑色,无金属光泽。与冷裂不同,热裂发生在高温阶段,补缩相对困难,一旦形成就难以修复。
2系铝合金属于铝铜系合金,主要合金元素为铜,根据铜含量不同,又可分为2024、2A12、2017等多个牌号。与6系或7系铝合金相比,2系铝的凝固温度范围相对更宽。例如,2024铝合金的液相线温度约为638摄氏度,固相线温度约为502摄氏度,凝固区间跨度高达136摄氏度。宽凝固区间意味着合金在凝固过程中,固液共存的时间更长,半固态区域的宽度更大。在这个区域内,树枝状晶粒之间尚未完全搭接牢固,液态金属的补缩通道受到阻碍,体积收缩产生的应力极易在这些薄弱区域集中,最终导致裂纹萌生和扩展。
此外,2系铝中铜元素的偏析倾向也比较明显。在凝固过程中,铜原子会不断向枝晶间的液相中富集,形成低熔点共晶组织。这些共晶在凝固末期仍保持液态,虽然有一定的补缩能力,但如果分布不均匀或者量不足,反而会加剧局部热应力的集中。再加上2系铝的线收缩系数较大,冷却收缩带来的应力更为显著,热裂倾向自然就比6063等窄凝固区间的合金大得多。
二 工艺参数的影响 温度和速度不是儿戏
在实际铸造过程中,热裂的产生往往与工艺参数控制不当直接相关。其中,铸造温度和铸造速度是最为关键的两个变量。
铸造温度过高,铝液过热度过大,会导致铸锭的凝固壳变薄,液穴深度增加,补缩路径拉长。此时,铸锭中心的液态金属在凝固后期难以得到有效补给,形成缩松和微裂纹。另一方面,过高的温度使晶粒更加粗大,枝晶之间的强度进一步下降,抗裂能力显著减弱。反之,如果铸造温度过低,铝液流动性变差,气体和夹杂物不易上浮,也会导致组织不均匀,局部产生应力集中。
铸造速度的影响同样不容忽视。速度过快时,液穴底部下移,凝固前沿的局部温度梯度变得极其陡峭,热应力迅速增长。同时,过快速度导致铸锭表面冷却不均,容易在铸锭表面产生拉应力,进而诱发表面热裂。速度过慢虽然有利于补缩,但会导致生产效率和铸锭表面质量下降,并可能使铸锭内部组织粗大,反而增加内裂纹风险。因此,找到一个合适的铸造速度窗口,需要结合具体合金牌号、铸锭截面尺寸和冷却条件进行反复试验调整。
冷却强度也是一个重要因素。对于2系铝棒而言,一次冷却与二次冷却的匹配至关重要。如果结晶器冷却水流量过大,铸锭表层快速凝固收缩,而内部仍处于高温液态,巨大的温差会产生相当大的拉应力作用于凝固壳。当这个应力超过合金在高温下的极限强度时,热裂就会在壳层薄弱处发生。如果冷却不足,则铸锭凝固层过薄,可能发生漏铝或鼓包等事故。因此,均匀、适度的冷却条件,是防止热裂的必要前提。
三 合金成分的微调 从根源上改善抗裂性
除了工艺参数的优化,合金成分的合理设计也是降低热裂倾向的有效途径。虽然2系铝的主要成分已经由标准牌号确定,但在实际生产中,通过微调微量元素含量,可以在不显著影响力学性能的前提下,显著改善铸造性能。
首先,铁和硅的含量需要严格控制在合理范围内。铁在铝中形成脆硬的针状相,尤其是FeAl3相,会割裂基体,降低合金的塑性和抗热裂能力。硅虽然能改善流动性,但过量硅会与铜形成低熔点共晶,加剧热裂风险。一般来说,2系铝中铁含量应控制在0.3%以下,硅含量不宜超过0.5%。
其次,适量的钛、硼、锆等晶粒细化剂对抑制热裂有积极作用。晶粒细化后,单位体积内的晶粒数目增多,晶界总面积增大,同样大小的收缩应力被分散到更多晶界上,裂纹萌生难度增加。同时,细晶组织的液体补缩通道更加分散均匀,不易形成集中的缩孔和裂纹。目前,常用Al-Ti-B或Al-Ti-C中间合金进行细化处理,添加量一般在0.01%到0.05%之间,具体需要根据铸锭规格和工艺条件优化。
另外,一些企业尝试添加少量的稀土元素,如铈或者镧,也能起到改善共晶形态、净化熔体的作用,间接提高抗裂性。但稀土价格较高,且过量添加可能引入脆性相,因此需要谨慎使用。
四 模具与润滑 细节决定成败
从实践中来看,很多热裂问题的根源并不在熔炼和浇注环节,而在于结晶器设计或润滑条件的不合理。结晶器的锥度、高度、内壁粗糙度以及冷却水道的分布,都会直接影响铸锭表面和内部的应力状态。
结晶器锥度过小,铸锭与结晶器壁之间的气隙过早形成,会导致局部冷却不均,表面产生周期性裂纹。锥度过大,则可能发生铸锭表面挂壁或拉裂。对于2系铝这样热裂敏感的合金,通常推荐使用中等锥度,并在结晶器内壁涂覆相应的润滑层,以减小摩擦阻力,降低表面拉应力。
润滑油或润滑脂的选择和用量也需要精心控制。润滑不足,铸锭表面摩擦力大,容易出现拉痕和裂纹;润滑过量,则可能卷入气体或杂质,形成气泡和夹渣。对于2系铝,由于铜含量较高,铝液对润滑剂的反应性更强,建议选用高粘度、耐高温的专用润滑剂,并保持稳定的供油量。
此外,铸造起始阶段的操作也极易诱发热裂。引锭头未预热好或引锭头表面杂物未清理干净,会导致铸锭底部凝固不良,形成缩松和裂纹。因此,每次铸造前应严格检查引锭头的状态,确保其干燥、清洁并预加热到适当温度。
五 现场操作的误区 别让经验主义害了你
在实际生产中,部分操作人员对热裂机理认识不足,往往采取一些看似有效实则有害的做法。比如,为了追求产量而盲目提升铸造速度,或者发现裂纹后将铸造温度一降再降,结果反而使裂纹更为严重。
另一个常见误区是忽视熔体纯净度。2系铝对氢含量极其敏感,氢在铝液中的溶解度随温度降低而急剧下降,凝固过程中析出的氢气会形成气孔,这些气孔在应力作用下极易成为裂纹源。因此,除气处理必须到位,旋转喷吹或真空除气都是常用的有效手段。同时,熔体静置时间要足够,让浮渣充分上浮,避免渣滓卷入铸锭内部。
同时,回炉料的使用也需要谨慎。回炉料中往往含有氧化夹杂和较高的铁、硅杂质,如果不加以分级和处理,直接掺入新料中,会显著降低合金的抗裂性能。建议对回炉料进行成分分析,控制掺入比例不超过30%,并经过熔剂精炼后再使用。
六 从源头控制 走在裂纹前面
综合来看,2系铝棒铸造的热裂问题是一个多因素交织的系统性难题。没有一劳永逸的解决方案,需要从熔炼、成分、铸造工艺、模具设计、润滑条件以及现场操作等多个维度同时发力。
首先,建立标准化的合金熔炼和铸造工艺规程,并严格执行。每一次工艺参数的调整都要有数据支撑,记录温度、速度、冷却水流量等关键指标的变化与铸锭质量的对应关系,逐步积累经验数据库。
其次,加强过程监控。采用在线测温、液穴检测、超声波探伤等手段,及时发现异常趋势。对于规格较大或牌号特殊的铸锭,可以考虑采用低频电磁铸造或气滑铸造等先进技术,这些技术能够更均匀地控制凝固过程,显著降低热裂发生率。
最后,提高操作人员的技术素质。定期组织培训,讲解热裂的形成机理以及不同因素之间的相互作用,避免凭感觉和经验盲目调参。只有让每一位参与者理解为什么这样做,才能真正从源头减少缺陷。
结语
2系铝棒铸造的热裂问题,并非不可逾越的技术壁垒。只要深入理解合金的凝固特性,科学调控工艺参数,合理优化成分与模具,注重每一个细节,完全可以将裂纹控制在允许范围之内。生产效率与产品质量从来不是对立的关系,而是需要在技术层面不断寻求平衡。在未来的铝合金铸造领域中,对裂纹的认知越深刻,生产过程就越可控,产品的竞争力也越强。对于每一位扎根于铸造一线的从业者来说,攻克热裂这道难关,既是技术能力的体现,也是工匠精神的应有之义。